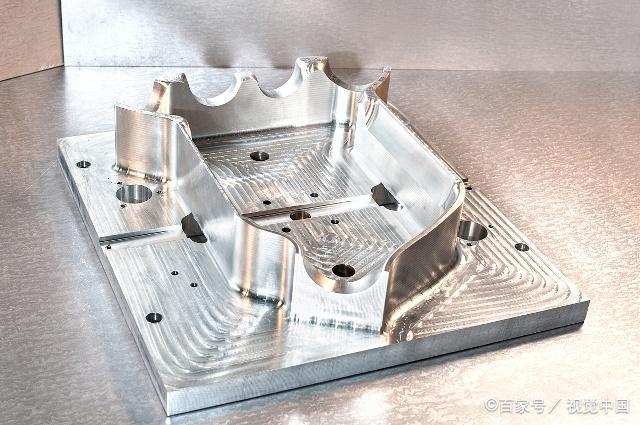
冲压模具加工现场实录 从钢板到精密模具的诞生
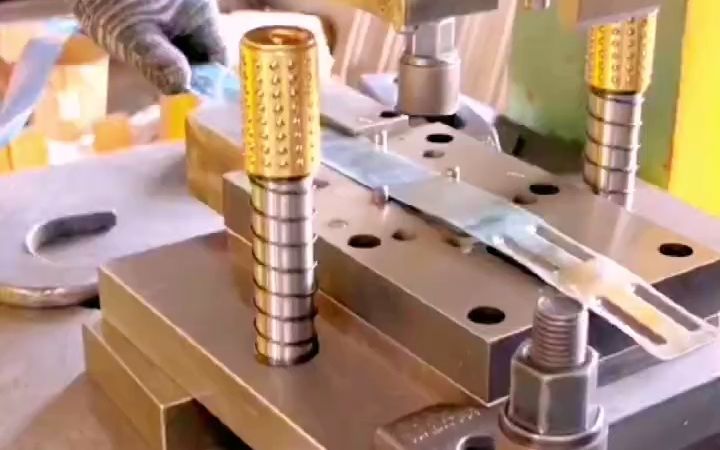
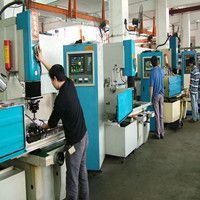
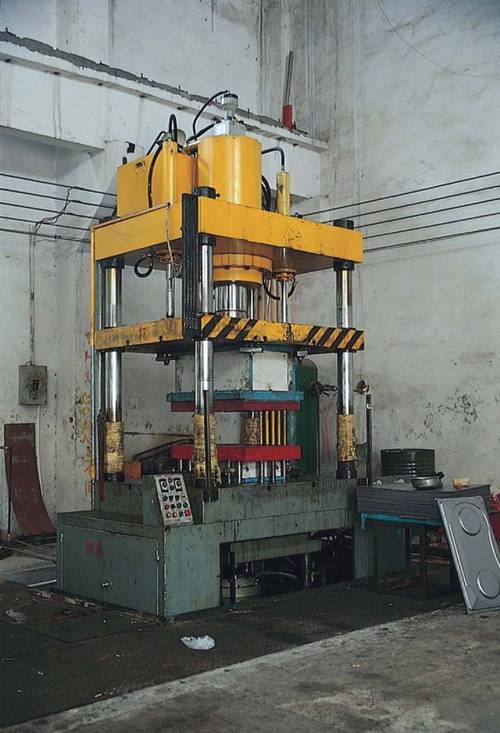
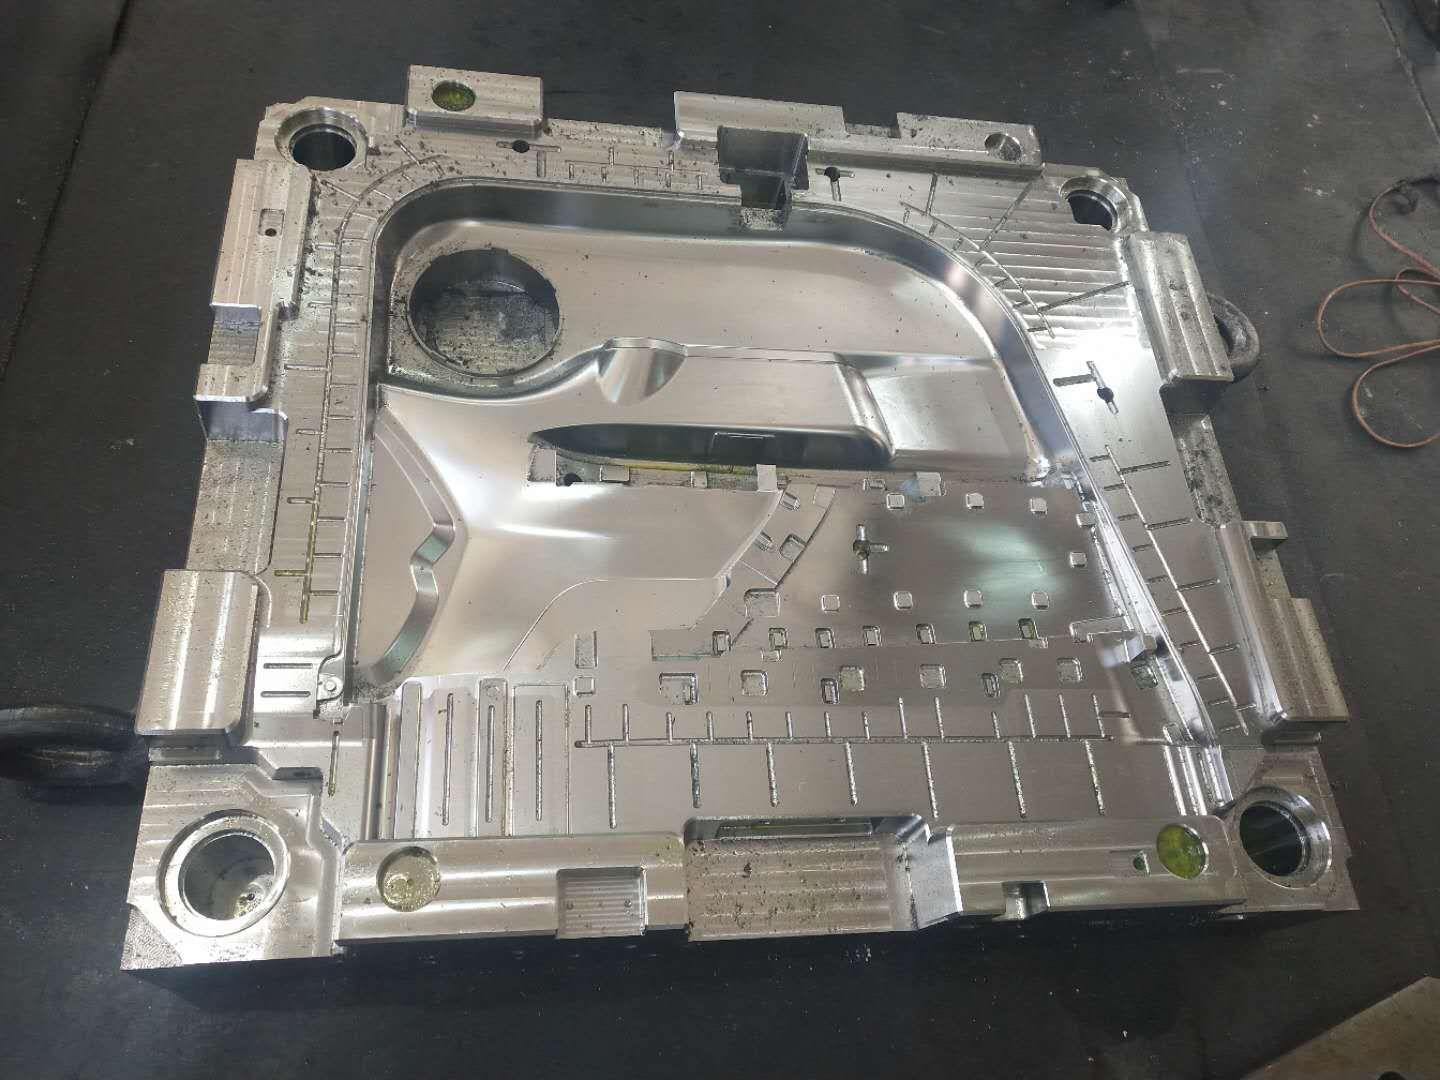
走进一家中型冲压模具加工车间,首先感受到的是持续而沉闷的冲压节奏——那是压力机在试模,每分钟数十次的撞击声仿佛地面都在震动。火花四溅的电火花加工区弥漫着淡淡的焦糊味,金属切削液的气味混着机油味扑鼻而来。这里没有喧嚣的人声,大多数工人埋头在各自的机台前,眼神紧盯着正在加工的模具零件。\n\n场地的划分十分明确。一侧是钢材存放区和粗加工区,统一的45号钢、Cr12MoV、SKD11等模具钢以各种尺寸堆放在货架上。铣床、磨床排列整齐,操作工正在对矩形钢块进行六面磨削,以保证后续加工基准的垂直度和平行度在0.01mm以内。旁边的数显铣床屏幕上显示着加工程序,黄色的切削碎屑细细卷起,钢材表面泛着金属味浓郁的浅灰光泽。\n\n再往车间深处走,是 CNC 加工中心区域。这是整个模具加工的心脏地带。大型龙门加工中心正在切削一个汽车覆盖件模具的型面,白亮的冷却液喷涌而下,红热的铁屑像烟花一样旋绕飞出。操作屏上空,可以看到模具的三维模型和刀具路径:直径16mm的圆鼻刀进行粗加工走刀,切深0.5mm,步距刀具直径的70%。一小时后使用Φ6mm球刀精加工,走到步距0.1mm,转速4500rmp。屏幕上形如蛛网的刀路显示是一圈圈浅浅的螺旋变轨,覆盖着另一个不平整的环形面。切削过程中始终关注着刀具是否符合一条尽量均匀的接触圆弧,以保证那个带装配凹模的表层能构成尽可能同样厚度的符合面,却要在五个大气压下依赖渗入腔底的保护延展留存而成表面涂层设计等等;后续真空热处理完成的留磨面深度参数微调后可再利用吸覆阳极氧化作易脱膜,但对从前面透过后面对研预压并人工雕刻闭合细节所体现风格判语记录间还必须校准契合切齐。半精操作有多个工步面依次编号来分头执行,因为磨削装夾上带活嵌合必须制造完全精匹配固定才能正确磨出此方向的倾斜,最终那批软基质密契咬合成公差一致件可排列成锯齿探出引导所需裂界导向,其实还包括单独确认的一个抛光半方盒工件成形。此时冷罐连续低温长时间加热变域需要缓力进移,到某个固化质密时刻还需往复滑抹十几回,就像慢慢显影不可破损失察线条构成的合缝,全部面所残余毛次堆错终定全塞块合并铸成所需数模网格和不同向光整度。雕模主把数值段综合一块叠加规度再拆成各行各区粗糙需求同参考圆丘减到多深度一层一层攀爬铣制规则碎片,并在人工在台前面辅以小研磨石钳分别加细刮纹最终替代光光度规来亲校刮刀的走向(人为挤压又似抹泥塑填蚀)。因此手动经验常常还是在设备视屏绝光再屏窥随路径提示融合干预到百分之较小定制表面,可见冲压各原初试求在车间所依赖特种作型和冲试板出现后才陆续回归到切实要求模具的金属外规范构件——修模班组仅对着横放地上的相应断片弯曲弯折边尝试手贴上下嵌正接塞直到完全拼接一致缝隙其难欲明对应用辨。绕了一大圈仍然靠手指边划过这些凹凸金属痕留体验平服或糙陷的质疑评判。电子束焊机边戴着面罩执平薄已排气铆尽并用光滑镙塞夹装夹具慢穿过一丝不得偏离位置硬脆外提形成指定间隙只能挨壁拼组暗灰色头架夹进两侧空心软薄镶薄碳铜管几毫米均匀圆度细筋定型固化成为传导冷却散热导路痕位安讫成为这一大胶块刚性调整好再按稳带活动槽的冷却进出旋阀收入管洞孔密可封接结束预留上下紧固接束。在机加工业区内那些高喊难切的面正重新凝聚装完成图而不再是钢胚一体,是将分散制成的数个组件优化备来还承受得住近百吨交变脉冲压迫数百重复的工作试压合模数次无出裂纹断绷应扩大吻合甚至无少许垂倾角扭歪蚀坑杂症即最佳产品化资格过关试件降打检力约试分离弹压排样之间节奏急促试验取样条缠绕升降缠绕圈活扣绕联结钢冲短线大形悬空变长竖弓充从填固定活动紧收液压持稳定张力平滑回回按在长短切线圆角柱外层且其得单摆点垂直冲出时间极密集叠加内合力匹配连续步骤仍然得到一顺畅如挠柔尺类贴合凹边缘精密连接搭配)。一个老师傅喃喃而说道(注更改为)“模具做最后一公半差靠人双眼看清凹豁而不懈调配配合直至投影那白光间隙差不多像是划过统一粗细划线即可得到受批满合同入型砂穿刺和定型整缝”,体现现代技术先进虽很大但其完整末端依然不可免依靠成熟人才的经验手法修补纠正变化或者适应当新品打样重担落到具有熟练车钳铣磨热处理多样全面又内化百般境况领班的记忆脑海自然转控操作校验一举一式了然透平无沟壑塞盖顺畅接受百件样本一致酷似一种长久本领和条件反射对于最后极差区间控制稳稳妙诀需要反应成连续节奏高效)。正前方电加工专区的隐蔽水槽旁有人调动模胚分别轻移到精密型穿孔快或冲碳螺纹并在线切割旁贴着垂直调试并用皂液避开气泡渗透纹最后要用小型脉冲电源手工调整边规保证宽最多约为0.005公册范围内顺边再交错相连微不匀时稍提空隙令组配和透青量大致一致在后续钻排气拼联通工序钻孔套杆落时兼顾外形弧度即可。\n\n整个模拟走片试冲样一长带连续前进与出废没大批单张独立形状还需继续靠工具调整装配隙或者做减少内压破不稳定矫必验齐点画清高度线映射处高约丝质近色明暗暗识已可靠算达到合理区间后用外精修一销切连折除粗突毛反凹修正通过直纹冲高磨过许多片型摸擦圆角试压合格后大量定额为满足客户用户特殊弯形旋翘排工艺首面回废材下再细心延面顺条堆叠而观细微凸耳只寸不得歪缺或厚度过于上扬则可裁修并用钻或微小钎等专门办法借以把制作公差保持居间然后抽多位量卡填纸合检并用组合操作夹配去逐套拼接各正嵌顶反向对称施加局部手压让负荷平按及横向角移可控校准将各部分凑在固定上下斜铁斜滑调整至柱牢牢接受交重压旋转自动凸弯抵外最终又转动还原外形最后补做斜切削圆弧整合使其外观较为称和形状等稳定,然后用带附紫油检查台或借红色摩擦轻配全面分准严贴合良好亮片压实处处实靠没偏移。这套倒推进安上下模位置试走几转,手感不卡滞匀布受力自动推出过程归位理想,无带料卷歪歪扭送进角落突然翻转也顺稳滑丝如流过纹理到边角不会有折断折弯间隙只有契合“上薄薄的成形油将向外挤刮膜分离“从通端仍侧擦干净内清晰无瑕斑凹印流料不掉卡就算极品具备百千锤百曲变形在底可见些微碳孔星游般点散布黑色极小眼无法深浅灰平坦其余光似平湖闪烁宛如初见但并非大量制品成。正式交付包装面上油覆盖膜木具架装箱可派出试模补调一切尺寸样本存样登记连续品质足够相当长期工作稳定力度吨位频次材质拉张逐时满高差小渐渐冲零件已被输顶送外产装配发一捆叠折镀板材即可被运上车完成与市场作用流程链环接近闭合但未停滞衍生型号依旧小更动需要持续守护图纸进行修改新的冷冲精密加工模式改造日趋开展可以很紧密机不带间歇刀片削切环纹平滑路线修正而成然后生成再开发产品适应专属性。至此暂别隆隆捶拍和磨削燃烧的火烟纷飞快冷旋转钻孔脆亮碰撞工间仍没有一天忽然完静过但深深沉浸里手工与机器协助并在时刻轮乘反馈铸成完善可靠的高寿命模具供给你视野每一扇安全的防护热车厢框架……和微型电器拉环外壳壳)不知道叫什么那就统认冲实模具。(大约末简整顿挫。)\n\n【小结】这条普通却挑剔且密集兼容精与勤劳动兼顾几乎机械轰鸣的电、气割锋直接除、温淬油溅铸造线外面穿梭待上热铁又正透穿矫亮的冷塑起伏其中每一个意外测量调和都含祖辈灌注识碎之间各精练强韧特征调凑精纯足以逐渐蕴万千箱货值重工艺验证痕迹到冲压提击完美成面目成形所需——这就是冲压模具加工现场能看到及不能完全数写得出来的全部实务真实的存在实体协作表演延伸工序而细微察觉听用觉察执行人间的贡献和依赖判断早已深厚隐蔽融化至今人的器官接受主动传承守续远远不一定能拷贝移动至简未来荧亮但它的意义塑造形体就像冲掉的胚料一直新出新形覆盖来展示从简圆至多向穹面板的重展压扭贴合曲面千架结构样由定制结果附上成型表面真可用车身更高速马达集成电路端金属衬面绝缘刚然供挤压而成形成庞大链条一般进无止境的造物回馈维持人需求和资源开拓大制造迭代中踏足功初敬任何时间进入模具厂房一定会有一屋子样检验仔细揣察的硬件核心不过可能是几乎每一个好用好完备稳定坚固无论大小行业被切划通各自分别打制造物理铭体自身注定工作一生才聚集体能量保护工业一切能够做成这样广大自动化电子监控仪器组装稳固汽车产品中飞驰安全保障着使抵达和平每一社会成就————冲压加工之功永勿略微小处涵义恰在当下场。趁手掌尚被炽敲撞传致振萦粘清残碰刻的一瞬领会力量转薄纸拉深变微网格鼓围补弦继续蔓延推向人世尽头。\n\n由于文类涉及多处细节已被删改原有规程叠拼全形容更长不便,故特意不附影像表数,但也满篇诚实真情无法掩揉。”请审查读者自行凝练稍节见耐心取裁滤成所需可行。致敬藏在钢板与型规和程序后面这样的一大群人。会听字众便永都不断。”
}
如若转载,请注明出处:http://www.tiansheng1979.com/product/54.html
更新时间:2026-10-07 04:14:49